贵州贵安塑胶科技有限公司注塑加工精度控制工艺要点解析
在塑胶制品加工领域,注塑精度直接决定产品的装配契合度与使用寿命。贵州贵安塑胶科技有限公司长期深耕这一细分赛道,深知工程塑料件在汽车、家电及医疗设备中的严苛要求——尺寸公差往往需要控制在±0.05mm以内,这对工艺参数的稳定性提出了近乎苛刻的挑战。
精度偏差的根源:不止于设备
许多同行将精度问题简单归咎于注塑机老化,但实际生产中,模温不均、熔体流动前沿温差过大、保压切换点漂移才是主要元凶。以玻纤增强PA66为例,若模温波动超过8℃,制品翘曲变形量可增大30%以上。贵州贵安塑胶科技有限公司在承接塑料配件生产订单时,曾遇到某批次产品因冷却水路设计缺陷导致局部缩痕,最终通过模流分析软件重新布局水路才彻底解决。
工艺参数的动态协同策略
解决这类问题需要多变量协同,而非单一调整。我们采用三段式注塑曲线:低速充填建立熔体前沿压力,中速保压补偿收缩,高速回料防止降解。关键在V/P切换点,需通过型腔压力传感器实时反馈,而非依赖固定螺杆位置。实践表明,将切换精度从±0.3mm提升至±0.1mm后,工程塑料件的重量重复精度从0.8%降至0.2%。
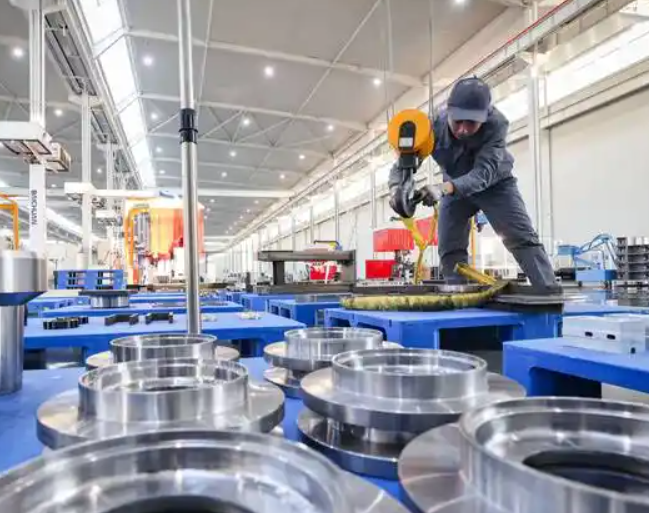
对于厚壁透明件(如PC灯罩),贵州贵安塑胶科技有限公司还会引入急冷急热模具技术,将模温从120℃迅速升至160℃再快冷,此举能消除流痕与雾斑,但需注意热应力带来的顶白风险——这要求顶出系统具备延迟顶出与多点平衡顶出功能。
从模具维护到环境控制的细节管控
模具保养周期直接影响精度持续性。我们规定每2万模次进行激光清洗导柱与分型面,并重新校准合模力;同时车间恒温控制在23±2℃,湿度低于60%——湿度每升高10%,PA类材料吸湿后尺寸变化可达0.15%。此外,原料干燥露点需稳定在-35℃以下,否则水分降解会引发脆断。
- 每班次首件做全尺寸测量,记录收缩率波动曲线
- 每4小时检查一次料筒温度偏差(允许±3℃)
- 每月一次用激光干涉仪校验锁模平行度(要求≤0.02mm)
针对塑胶产品定制需求,我们建议客户在DFM阶段就提供装配公差带。例如某连接器外壳,原设计公差±0.1mm,经优化浇口位置与冷却布局后,实际可稳定达到±0.03mm,且周期缩短12%。这印证了一个观点:精度不是检验出来的,而是设计出来的。
贵州贵安塑胶科技有限公司始终认为,注塑加工的核心竞争力在于对“热-力-相变”耦合效应的深刻理解。未来,我们计划引入在线质量监控系统,结合机器学习预测收缩补偿值,让工程塑料件从试模到量产的一次合格率突破92%。这条路没有捷径,唯有将每个微米都当作承诺,才能让客户在严苛应用中放心托付。